


Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-16 Origine : Site
Dans les opérations critiques de transfert de fluides et de lutte contre les incendies, le maillon le plus faible du système est rarement le tuyau lui-même. C'est le point de connexion. Les défaillances d’accouplement sous haute pression entraînent des temps d’arrêt opérationnels catastrophiques et de graves risques pour la sécurité du personnel au sol. Les équipes d’approvisionnement et d’ingénierie sont confrontées à un défi constant. Ils doivent trouver un équilibre entre des contraintes budgétaires strictes et l'exigence non négociable de fiabilité mécanique. La première décision dépend souvent de la méthode de fabrication des raccords en aluminium. Ce guide fournit une évaluation comparative, basée sur les données, des accouplements en aluminium forgé et en aluminium moulé. Nous détaillons les réalités métallurgiques, les performances sous contrainte et les critères de spécification du composant approprié pour votre environnement opérationnel.
UN Le raccord de tuyau d'incendie en aluminium forgé offre une résistance à la traction supérieure et élimine la microporosité interne, ce qui en fait la norme obligatoire pour les applications à haute pression, robustes et de sécurité des personnes.
UN Le raccord de tuyau d'incendie en fonte d'aluminium offre une solution très économique pour les environnements à pression standard et à faible impact, permettant des géométries complexes avec des coûts d'outillage initiaux inférieurs.
Les alliages d'aluminium offrent un équilibre critique entre poids réduit et résistance à la corrosion par rapport aux alternatives plus lourdes en laiton ou en acier inoxydable, plus coûteuses, améliorant ainsi considérablement l'ergonomie sur le terrain.
La longévité des accouplements dépend en grande partie de l'adéquation du processus de fabrication à la norme de connexion spécifique requise (par exemple, Storz, Machino, John Morris).
L'atténuation des risques liés à la chaîne d'approvisionnement nécessite un partenariat avec un organisme vérifié fabricant de raccords pour tuyaux d'incendie capable de fournir une traçabilité complète des matériaux et des certifications de tests hydrostatiques.
Le moulage consiste à chauffer l’aluminium jusqu’à ce qu’il atteigne un état complètement fondu. Les ouvriers versent ensuite ce métal liquide dans un moule préconçu. Les fabricants utilisent généralement le moulage au sable, le moulage en moule permanent ou le moulage sous pression en fonction du volume de production. Le métal liquide remplit la cavité et refroidit pour prendre une forme presque nette. Cette méthode permet des géométries internes très complexes. Il forme facilement des canaux d'écoulement d'eau complexes et des mécanismes de verrouillage internes. Le moulage permet d'obtenir des finitions de surface spécifiques directement à partir du moule. Il nécessite un usinage secondaire minimal, ce qui réduit le temps de production initial et les dépenses d'outillage.
Cependant, la coulée comporte des vulnérabilités métallurgiques inhérentes. Lorsque l’aluminium fondu passe de l’état liquide à l’état solide, il rétrécit. Ce processus de refroidissement emprisonne souvent des bulles de gaz microscopiques à l’intérieur du métal. Les ingénieurs appellent ce défaut microporosité. Des cavités de retrait peuvent également se former profondément dans les parois des composants, là où le métal refroidit de manière inégale. Ces vides internes créent une structure de grain incohérente. Ils agissent comme des points de concentration du stress. Sous une pression hydrostatique élevée, ces points faibles peuvent se rompre sans avertissement. Un raccord en fonte convient aux environnements spécifiques et contrôlés. Vous devez les spécifier pour le transfert de fluides agricoles, l’irrigation par gravité ou le lavage municipal à basse pression. Ils fonctionnent également bien pour les bornes-fontaines commerciales standard où les pics de pression restent minimes et prévisibles.
Le forgeage adopte une approche métallurgique complètement différente. Le processus commence par une billette solide extrudée d’aluminium de haute qualité. Les fabricants utilisent généralement des alliages de la série 6000, tels que le 6061. Ils chauffent la billette jusqu'à ce qu'elle soit souple, généralement à environ 750 degrés Fahrenheit, sans la faire fondre. Des presses hydrauliques massives appliquent alors une force mécanique extrême, dépassant souvent 1 000 tonnes de pression. Cette force écrase le métal solide dans la forme souhaitée à l’aide de matrices en acier de précision. L'extrême pression modifie fondamentalement la structure cristalline interne de l'aluminium.
Ce processus crée un énorme avantage en matière de flux de grains. La structure interne des grains du métal s'aligne parfaitement. Il suit le contour exact de l'accouplement, y compris les pattes de verrouillage et les sections filetées. Cet alignement se traduit par une résistance supérieure aux chocs et une résistance maximale au cisaillement. Plus important encore, l’immense pression élimine complètement les vides internes. Il n’y a aucune microporosité dans un composant forgé. Le métal est dense, uniforme et hautement prévisible sous contrainte. Suite au processus de forgeage, les composants subissent un traitement thermique T6. Cela implique un traitement thermique en solution et un vieillissement artificiel pour maximiser la résistance à la traction. Vous devez spécifier un raccord forgé pour les applications critiques. Ils sont strictement requis pour la lutte contre les incendies en hauteur, le transfert de produits chimiques industriels et les applications marines intensives qui exigent une intégrité structurelle absolue.
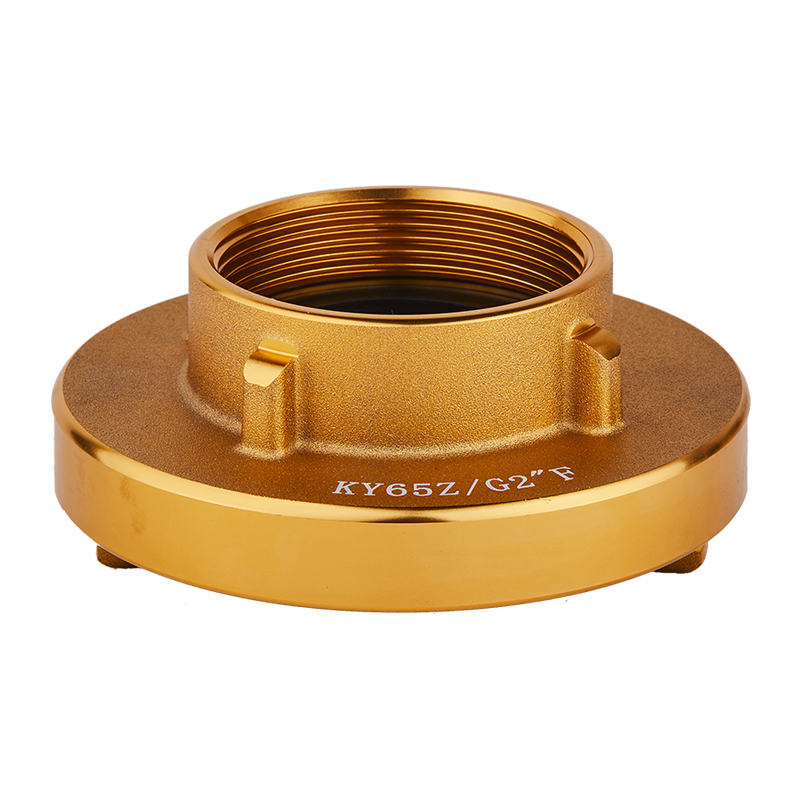
Les opérateurs sur le terrain doivent déployer rapidement des tuyaux lourds. L’ergonomie a un impact direct sur la vitesse de déploiement et l’efficacité opérationnelle. L'aluminium est exceptionnellement léger par rapport au laiton traditionnel. Le laiton est un alliage de cuivre et de zinc, ce qui le rend très résistant à la corrosion mais incroyablement lourd. Faire glisser un tuyau chargé de cinq pouces avec des raccords en laiton sur l'asphalte est physiquement épuisant. Le poids réduit de l’accouplement améliore la manipulation pratique sur le terrain. Il réduit la fatigue de l’opérateur lors d’interventions d’urgence prolongées. Les composants plus légers exercent également moins de contraintes mécaniques sur la fixation du tuyau, prolongeant ainsi la durée de vie de la gaine du tuyau.
Les ingénieurs doivent peser soigneusement les compromis matériels. L'acier inoxydable offre une résistance et une durabilité absolues maximales. Cependant, il est lourd et notoirement difficile à usiner, ce qui allonge les délais de production. Le laiton résiste bien à la corrosion mais ajoute du poids inutile au tuyau. L'aluminium forgé offre l'intersection optimale des propriétés. Il offre une résistance élevée à la traction et une excellente résistance à la corrosion. Lorsqu'il est traité avec une finition anodisée dure, l'aluminium résiste à la corrosion galvanique même lorsqu'il est connecté à des métaux différents sur des bouches d'incendie. Il maintient la mobilité opérationnelle nécessaire aux équipes à déploiement rapide.
Nous devons évaluer des mesures de force mesurables pour comprendre les performances sur le terrain. L'aluminium forgé 6061-T6 offre une limite d'élasticité d'environ 40 000 psi. Les alliages moulés courants, comme l'A356, ont généralement un rendement d'environ 20 000 à 24 000 psi. Cette énorme différence détermine le comportement du raccord sous charge. La structure dense en aluminium forgé supporte des tensions extrêmes sans s'étirer. Il maintient la stabilité dimensionnelle sous de lourdes charges, garantissant ainsi l'étanchéité de la connexion.
Les marges de pression d’éclatement sont essentielles pour la sécurité. Les coups de bélier provoquent des pics de pression massifs et instantanés dans les systèmes fluidiques. Lorsqu'un opérateur de buse ferme une vanne sur une conduite d'écoulement, l'énergie cinétique de l'eau en mouvement se convertit instantanément en pression statique. Une onde de choc redescend dans le tuyau, augmentant la pression bien au-dessus de 500 psi en millisecondes. Les composants moulés, dont la porosité est cachée, peuvent se briser de manière imprévisible lors de ces événements. Le manque de porosité de l'aluminium forgé offre un facteur de sécurité plus élevé. Elle absorbe ce choc sans céder. Les opérateurs peuvent être sûrs que la connexion tiendra lorsque la pression de la pompe atteint son maximum.
Les réalités de la mise en œuvre sont dures. Les accouplements subissent de graves abus physiques sur le terrain. Les opérateurs les déposent sur des sols en béton. Des camions les traînent sur de l'asphalte rugueux. Des équipements lourds les heurtent occasionnellement lors du déploiement. Le matériau doit résister à un impact contondant sans se briser.
Les métaux forgés et moulés réagissent différemment à l'impact. Les composants forgés possèdent une ductilité élevée. Lorsqu’elle est heurtée par un objet lourd, une patte forgée a tendance à se cabosser. Il se déforme légèrement mais reste intact. L'opérateur peut souvent encore effectuer le raccordement et faire couler l'eau. Les alternatives coulées sont intrinsèquement fragiles en raison de leur structure cristalline. Sous une force extrêmement brutale, ils sont sujets à des fissures catastrophiques. Une patte fissurée signifie une panne immédiate. Le tuyau devient totalement inutile jusqu'à ce que vous remplaciez le raccord.
Mesure de performances |
Aluminium forgé (6061-T6) |
Fonte d'aluminium (A356) |
|---|---|---|
Limite d'élasticité |
Env. 40 000 livres par pouce carré |
Env. 24 000 livres par pouce carré |
Risque de porosité interne |
Zéro (éliminé par une pression extrême) |
Élevé (inhérent au processus de refroidissement) |
Résistance aux chocs |
Haute ductilité (bosses ou déformations sous des coups violents) |
Faible ductilité (sujet aux fissures et à l'éclatement fragiles) |
Structure des grains |
Aligné sur la géométrie du composant |
Aléatoire et incohérent |
Application idéale |
Haute pression, sécurité des personnes, industrie lourde |
Basse pression, agricole, standard municipal |
Le Le raccord de tuyau d'incendie Storz présente une conception quart de tour sans sexe. Il n’y a pas de fin masculine ou féminine distincte. Les opérateurs alignent simplement les pattes, rapprochent les faces et tournent. Cela permet des connexions incroyablement rapides dans des environnements chaotiques. Il s'agit de la norme pour les applications de tuyaux de grand diamètre (LDH) à l'échelle mondiale, en particulier pour les conduites d'approvisionnement en eau municipales.
Cette conception repose fortement sur des pattes imbriquées. Lorsque le tuyau se charge d’eau, une immense pression hydrostatique tente de séparer les raccords. Les pattes de verrouillage subissent d’énormes contraintes de cisaillement. Ils sont également confrontés à de fortes contraintes de rotation lorsque les opérateurs utilisent de lourdes clés à molette pour rompre des connexions serrées. Le forgeage aligne la structure du grain directement à travers ces pattes. Cela fournit la résistance élevée au cisaillement nécessaire pour maintenir les cosses intactes. Une cosse moulée sur une connexion Storz risque de se cisailler complètement sous une pression d'eau élevée ou un couple de clé élevé.
Le Le raccord de tuyau d'incendie Machino utilise un mécanisme à connexion rapide. Il est largement utilisé dans les systèmes d'incendie maritimes et municipaux asiatiques. L'opérateur pousse la tige mâle dans le récepteur femelle jusqu'à ce qu'elle s'enclenche. Un anneau à ressort verrouille les composants ensemble instantanément. La déconnexion nécessite de pousser un collier de déverrouillage vers l'arrière.
Ce mécanisme exige des tolérances dimensionnelles précises. Le siège interne en caoutchouc doit se comprimer parfaitement pour créer un joint étanche. La rainure de verrouillage sur l'extrémité mâle nécessite une géométrie exacte pour s'engager solidement dans la bague de retenue. L'usinage post-forge garantit ces tolérances serrées. L'aluminium forgé usine proprement sans exposer les poches d'air cachées ou les défauts de surface. Cela garantit une étanchéité parfaite et un engagement mécanique fluide à chaque fois que vous connectez le tuyau. Les composants moulés révèlent souvent des vides souterrains lors de l'usinage, ce qui peut compromettre l'étanchéité du joint.
Le L'accouplement John Morris est un raccord à livraison instantanée standard britannique. Il comporte deux loquets à ressort à l'extrémité femelle. Ces loquets s'engagent dans une lèvre usinée sur l'extrémité mâle. Vous tirez les mécanismes de déverrouillage pour déconnecter la ligne. Il est très répandu dans les services d'incendie du Commonwealth et dans les applications industrielles offshore.
Le choix des matériaux a un impact direct sur la longévité de ce mécanisme à ressorts imbriqués. Le boîtier doit résister aux claquements mécaniques répétés. Elle est également confrontée à des conditions environnementales difficiles. L'aluminium forgé fournit la densité structurelle nécessaire pour ancrer solidement les mécanismes à ressort, les empêchant de se déchirer avec le temps. De plus, les alliages forgés de haute qualité offrent une excellente résistance à la corrosion galvanique. Ceci est essentiel lorsque vous travaillez dans des environnements marins humides et riches en sel, où les pièces mobiles peuvent facilement se gripper à cause de l'exposition au sel.
La vérification des fournisseurs nécessite des critères d’évaluation stricts. Vous ne pouvez pas vous fier uniquement aux inspections visuelles ou aux brochures marketing. Un qualifié Le fabricant de raccords pour tuyaux d'incendie doit détenir des certifications ISO 9001 actives. Ils devraient exploiter des laboratoires métallurgiques internes équipés de spectromètres d'émission optique. Des chaînes d’approvisionnement transparentes sont obligatoires pour les équipements de sécurité critiques. Vous devez savoir exactement d’où provient la billette d’aluminium brut et comment elle a été transformée.
Les produits contrefaits inondent le marché industriel. Des fournisseurs peu scrupuleux commercialisent souvent des produits moulés de haute qualité comme étant « forgés ». Ils polissent minutieusement les raccords moulés pour imiter la finition de surface lisse d'un composant forgé. Vous devez vérifier toutes les allégations de fabrication au moyen de la documentation officielle. Exigez des certificats de matériaux avant d’émettre un bon de commande. Un fournisseur réputé se fera un plaisir de fournir la preuve de ses processus de fabrication et d’autoriser des audits tiers de ses installations.
S'associer avec un Le spécialiste des raccords de tuyaux d'incendie OEM offre une valeur significative. Les installations industrielles utilisent rarement des solutions prêtes à l’emploi. Vous devez souvent adapter les conceptions standard à des exigences opérationnelles spécifiques. Un partenaire OEM peut usiner des profils de filetage personnalisés, tels que National Standard Thread (NST) ou British Standard Pipe (BSP), pour correspondre aux équipements existants. Ils peuvent appliquer une anodisation à couche dure spécialisée de type III pour améliorer la résistance à la corrosion dans les usines chimiques.
Les OEM peuvent également adapter les styles de connexion pour des installations spécifiques. Ils peuvent intégrer des raccords rainurés pour une installation mécanique rapide dans les salles des pompes. Ils peuvent fabriquer des raccords à brides robustes pour les systèmes fixes critiques à haute pression. Vous devez exiger des tests de contrôle qualité non négociables pour toutes les pièces personnalisées. Exiger des tests de pression hydrostatique sur un échantillon statistique de chaque lot. Exiger une inspection par ressuage pour vérifier la présence de fissures microscopiques en surface. Collectez toujours les rapports de tests de matériaux (MTR) pour vérifier la composition chimique exacte et l'état du traitement thermique de l'alliage d'aluminium.
Auditez immédiatement vos systèmes de transfert de fluides actuels pour identifier tous les composants moulés fonctionnant dans des zones à haute pression ou à fort impact.
Définissez vos exigences exactes en matière de pression de service maximale et votre potentiel d'abus environnemental avant de spécifier de nouveaux matériaux de couplage.
Demandez des rapports d'essais de matériaux (MTR) et des certifications d'essais de pression hydrostatique à tous les fabricants présélectionnés pour vérifier l'intégrité structurelle.
Standardisez vos types de connexion dans l’ensemble de l’installation pour garantir une compatibilité de déploiement rapide lors des opérations d’urgence.
R : Un accouplement forgé offre une résistance à la traction supérieure et élimine complètement la microporosité interne. Cette structure de grain dense offre une résistance beaucoup plus élevée à la fissuration sous des impacts contondants ou de fortes pointes de pression hydrostatique.
R : Ils peuvent être utilisés en toute sécurité dans des applications à basse pression ou de lavage secondaire. Cependant, l'aluminium forgé reste la norme industrielle stricte pour les lignes d'attaque primaires en raison de ses marges de sécurité et de sa fiabilité nettement plus élevées.
R : Les accouplements forgés présentent généralement des finitions de surface plus lisses et des bords usinés de manière très précise. Les raccords moulés peuvent présenter des piqûres mineures en surface ou de faibles lignes de séparation du moule. Parce qu’un moulage de haute qualité peut imiter le forgeage, les certifications des matériaux sont essentielles.
R : Les pattes de verrouillage des raccords Storz subissent d'immenses contraintes de cisaillement dues à la pression de l'eau et aux clés à molette. Le forgeage fournit l'intégrité structurelle nécessaire pour empêcher ces pattes de se briser sous la charge.
R : L’aluminium offre le meilleur équilibre pratique. Il offre un poids réduit pour un déploiement rapide sur le terrain et une résistance élevée à la corrosion. Le laiton est nettement plus lourd, ce qui provoque la fatigue de l'opérateur, et l'acier inoxydable est souvent d'un coût prohibitif.
R : Vous devez toujours demander des rapports de tests de matériaux (MTR) pour vérifier la composition de l'alliage. De plus, exigez les résultats des tests de pression hydrostatique et les documents de certification ISO actifs pour garantir des normes de contrôle qualité strictes.


