


Mga Views: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-16 Pinagmulan: Site
Sa kritikal na paglilipat ng likido at mga operasyon sa paglaban sa sunog, ang pinakamahinang link sa system ay bihirang ang hose mismo. Ito ang punto ng koneksyon. Ang mga pagkabigo sa pagsasama sa ilalim ng mataas na presyon ay humahantong sa sakuna na downtime ng pagpapatakbo at malubhang panganib sa kaligtasan para sa mga tauhan sa lupa. Ang mga koponan sa pagkuha at engineering ay nahaharap sa isang palaging hamon. Dapat nilang balansehin ang mahigpit na mga hadlang sa badyet sa hindi mapag-usapan na kinakailangan para sa mekanikal na pagiging maaasahan. Ang pangunahing desisyon ay kadalasang bumababa sa paraan ng pagmamanupaktura ng mga kabit ng aluminyo. Nagbibigay ang gabay na ito ng data-driven, head-to-head na pagsusuri ng mga forged versus cast aluminum couplings. Idinedetalye namin ang mga realidad ng metalurhiko, pagganap sa ilalim ng stress, at pamantayan para sa pagtukoy ng tamang bahagi para sa iyong kapaligiran sa pagpapatakbo.
A Ang forged aluminum fire hose coupling ay naghahatid ng mas mahusay na tensile strength at inaalis ang panloob na micro-porosity, na ginagawa itong mandatoryong pamantayan para sa high-pressure, heavy-duty, at life-safety application.
A Ang cast aluminum fire hose coupling ay nag-aalok ng lubos na matipid na solusyon para sa karaniwang pressure, mababang epekto na kapaligiran, na nagbibigay-daan para sa mga kumplikadong geometries na may mas mababang gastos sa upfront tooling.
Ang mga aluminyo na haluang metal ay nagbibigay ng kritikal na balanse ng pinababang timbang at paglaban sa kaagnasan kumpara sa mas mabibigat na tanso o hindi magastos na mga alternatibong hindi kinakalawang na asero, na makabuluhang nagpapabuti sa field ergonomics.
Ang mahabang buhay ng pagsasama ay lubos na umaasa sa pagtutugma ng proseso ng pagmamanupaktura sa partikular na pamantayan ng koneksyon na kinakailangan (hal., Storz, Machino, John Morris).
Ang pagpapagaan ng panganib sa supply chain ay nangangailangan ng pakikipagsosyo sa isang na-verify fire hose coupling manufacturer na may kakayahang magbigay ng kumpletong traceability ng materyal at hydrostatic test certifications.
Ang paghahagis ay nagsasangkot ng pagpainit ng aluminyo hanggang sa maabot nito ang ganap na tunaw na estado. Pagkatapos ay ibubuhos ng mga manggagawa ang likidong metal na ito sa isang pre-designed na amag. Karaniwang gumagamit ang mga manufacturer ng sand casting, permanent mold casting, o die casting depende sa dami ng produksyon. Ang likidong metal ay pumupuno sa lukab at lumalamig sa isang malapit-net na hugis. Ang pamamaraang ito ay nagbibigay-daan para sa lubos na masalimuot na panloob na mga geometry. Madali itong bumubuo ng mga kumplikadong mga channel ng daloy ng tubig at mga panloob na mekanismo ng pag-lock. Ang paghahagis ay nakakamit ng mga tiyak na pagtatapos sa ibabaw nang direkta mula sa amag. Nangangailangan ito ng minimal na pangalawang machining, na binabawasan ang upfront production time at nagpapababa ng mga gastos sa tooling.
Gayunpaman, ang paghahagis ay nagdadala ng likas na mga kahinaan sa metalurhiko. Habang lumalamig ang tinunaw na aluminyo mula sa isang likido patungo sa isang solidong estado, ito ay lumiliit. Ang proseso ng paglamig na ito ay kadalasang nakakakuha ng mga microscopic na bula ng gas sa loob ng metal. Tinutukoy ng mga inhinyero ang depektong ito bilang micro-porosity. Ang mga shrinkage cavity ay maaari ding mabuo nang malalim sa loob ng mga bahaging dingding kung saan ang metal ay lumalamig nang hindi pantay. Ang mga panloob na void na ito ay lumilikha ng hindi pantay na istraktura ng butil. Gumaganap sila bilang mga punto ng konsentrasyon ng stress. Sa ilalim ng mataas na hydrostatic pressure, ang mga mahihinang puntong ito ay maaaring masira nang walang babala. Ang isang cast fitting ay angkop para sa mga partikular, kinokontrol na kapaligiran. Dapat mong tukuyin ang mga ito para sa paglipat ng agricultural fluid, gravity-fed irrigation, o low-pressure municipal washdown. Gumagana rin ang mga ito nang maayos para sa mga karaniwang commercial standpipe kung saan ang mga pressure spike ay nananatiling minimal at predictable.
Ang pag-forging ay tumatagal ng isang ganap na naiibang diskarte sa metalurhiko. Ang proseso ay nagsisimula sa isang solid extruded billet ng high-grade aluminum. Karaniwang gumagamit ang mga tagagawa ng 6000-series na mga haluang metal, gaya ng 6061. Pinainit nila ang billet sa isang pliable na estado, kadalasan sa paligid ng 750 degrees Fahrenheit, nang hindi ito natutunaw. Ang napakalaking pagpindot sa haydroliko ay naglalapat ng matinding mekanikal na puwersa, kadalasang lumalampas sa 1,000 toneladang presyon. Dinudurog ng puwersang ito ang solidong metal sa nais na hugis gamit ang precision steel dies. Ang matinding presyon sa panimula ay nagbabago sa panloob na mala-kristal na istraktura ng aluminyo.
Lumilikha ang prosesong ito ng napakalaking kalamangan sa daloy ng butil. Ang panloob na istraktura ng butil ng metal ay perpektong nakahanay. Sinusundan nito ang eksaktong tabas ng pagkabit, kabilang ang mga locking lug at sinulid na mga seksyon. Ang pagkakahanay na ito ay nagreresulta sa superior impact resistance at maximum shear strength. Higit sa lahat, ang napakalawak na presyon ay ganap na nag-aalis ng mga panloob na voids. Walang micro-porosity sa isang huwad na bahagi. Ang metal ay siksik, pare-pareho, at lubos na mahuhulaan sa ilalim ng stress. Kasunod ng proseso ng forging, ang mga bahagi ay sumasailalim sa T6 heat treatment. Kabilang dito ang paggamot sa init ng solusyon at artipisyal na pagtanda upang mapakinabangan ang lakas ng makunat. Dapat mong tukuyin ang isang huwad na angkop para sa mga kritikal na aplikasyon. Mahigpit na kinakailangan ang mga ito para sa high-rise firefighting, industrial chemical transfer, at heavy-duty na marine application na humihiling ng ganap na integridad sa istruktura.
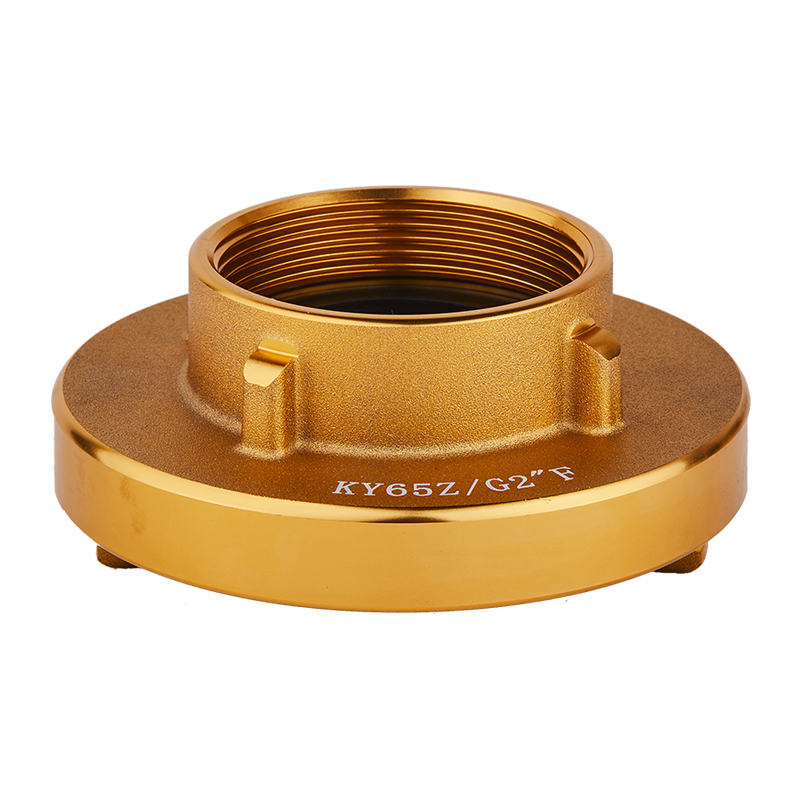
Ang mga operator ng field ay dapat mag-deploy ng mabibigat na hose nang mabilis. Direktang nakakaapekto ang ergonomya sa bilis ng pag-deploy at kahusayan sa pagpapatakbo. Ang aluminyo ay napakagaan kumpara sa tradisyonal na tanso. Ang tanso ay isang haluang metal na tanso at sink, na ginagawa itong lubos na lumalaban sa kaagnasan ngunit hindi kapani-paniwalang mabigat. Ang pag-drag ng naka-charge na limang-pulgadang linya ng hose na may mga brass fitting sa aspalto ay pisikal na nakakapagod. Ang pinababang timbang ng pagkabit ay nagpapabuti sa praktikal na paghawak sa field. Binabawasan nito ang pagkapagod ng operator sa panahon ng mga pinahabang tugon na pang-emergency. Ang mas magaan na mga bahagi ay naglalagay din ng mas kaunting mekanikal na strain sa pagkakatali ng hose, na nagpapahaba ng buhay ng hose jacket.
Dapat maingat na timbangin ng mga inhinyero ang mga materyal na trade-off. Ang hindi kinakalawang na asero ay nag-aalok ng pinakamataas na ganap na lakas at tibay. Gayunpaman, ito ay mabigat at kilalang-kilala na mahirap sa makina, na nagtutulak sa oras ng produksyon. Ang tanso ay mahusay na lumalaban sa kaagnasan ngunit nagdaragdag ng hindi kinakailangang timbang sa linya ng hose. Ang huwad na aluminyo ay nagbibigay ng pinakamainam na intersection ng mga katangian. Naghahatid ito ng mataas na tensile strength at mahusay na corrosion resistance. Kapag ginagamot ng isang hard-coat anodized finish, lumalaban ang aluminyo sa galvanic corrosion kahit na konektado sa magkakaibang mga metal sa mga fire hydrant. Pinapanatili nito ang operational mobility na kinakailangan para sa mabilis na deployment team.
Dapat nating suriin ang masusukat na sukatan ng lakas upang maunawaan ang pagganap ng field. Ipinagmamalaki ng forged 6061-T6 aluminum ang yield strength na humigit-kumulang 40,000 psi. Karaniwang nagbubunga ng 20,000 hanggang 24,000 psi ang mga karaniwang cast alloy, tulad ng A356. Ang napakalaking pagkakaiba na ito ay nagdidikta kung paano kumikilos ang angkop sa ilalim ng pagkarga. Ang siksik na istraktura ng huwad na aluminyo ay humahawak ng matinding pag-igting nang hindi lumalawak. Pinapanatili nito ang dimensional na katatagan sa ilalim ng mabibigat na karga, tinitiyak na ang koneksyon ay nananatiling hindi tinatablan ng tubig.
Ang mga margin ng burst pressure ay kritikal para sa kaligtasan. Ang mga kaganapan sa water hammer ay nagdudulot ng napakalaking, agarang pagtaas ng presyon sa mga sistema ng likido. Kapag ang isang nozzle operator ay nagsasara ng balbula sa isang umaagos na linya, ang kinetic energy ng gumagalaw na tubig ay agad na nagko-convert sa static na presyon. Ang isang shockwave ay naglalakbay pabalik sa hose, na tumitirik nang higit sa 500 psi sa mga millisecond. Ang mga bahagi ng cast, na may nakatagong porosity, ay maaaring masira nang hindi mahuhulaan sa mga kaganapang ito. Ang kakulangan ng porosity sa huwad na aluminyo ay nagbibigay ng mas mataas na kadahilanan sa kaligtasan. Ito ay sumisipsip ng shock na ito nang hindi sumusuko. Mapagkakatiwalaan ng mga operator ang paghawak ng koneksyon kapag lumampas ang presyon ng bomba.
Ang mga katotohanan sa pagpapatupad ay malupit. Ang mga pagsasama ay nagtitiis ng matinding pisikal na pang-aabuso sa larangan. Ibinabagsak ito ng mga operator sa mga kongkretong sahig. Kinaladkad sila ng mga trak sa magaspang na aspalto. Paminsan-minsan ay tinatamaan sila ng mabibigat na kagamitan sa panahon ng pag-deploy. Ang materyal ay dapat makaligtas sa mapurol na epekto ng puwersa nang hindi nabigo.
Magkaiba ang reaksyon ng mga forged at cast na metal sa epekto. Ang mga huwad na sangkap ay nagtataglay ng mataas na ductility. Kapag natamaan ng isang mabigat na bagay, ang isang huwad na lug ay may posibilidad na mabulok. Bahagyang nababago ito ngunit nananatiling buo. Madalas ay maaari pa ring gawin ng operator ang koneksyon at daloy ng tubig. Ang mga alternatibong cast ay likas na malutong dahil sa kanilang mala-kristal na istraktura. Sa ilalim ng matinding blunt force, sila ay madaling kapitan ng sakuna na pag-crack. Ang isang basag na lug ay nangangahulugan ng agarang pagkabigo. Ang linya ng hose ay magiging ganap na walang silbi hanggang sa palitan mo ang pagkabit.
Sukatan ng Pagganap |
Huwad na Aluminyo (6061-T6) |
Cast Aluminum (A356) |
|---|---|---|
Lakas ng Yield |
Tinatayang 40,000 psi |
Tinatayang 24,000 psi |
Panganib sa Panloob na Porosity |
Zero (tinatanggal ng matinding presyon) |
Mataas (likas sa proseso ng paglamig) |
Paglaban sa Epekto |
High Ductility (dents o deforms sa ilalim ng matinding strike) |
Mababang Ductility (prone sa malutong na pag-crack at pagkabasag) |
Istraktura ng Butil |
Naka-align sa component geometry |
Random at hindi pare-pareho |
Tamang Aplikasyon |
Mataas na presyon, kaligtasan sa buhay, mabigat na pang-industriya |
Mababang presyon, agrikultura, karaniwang munisipyo |
Ang Nagtatampok ang Storz fire hose coupling ng quarter-turn, walang kasarian na disenyo. Walang natatanging mga dulo ng lalaki o babae. Ihanay lang ng mga operator ang mga lug, itulak ang mga mukha nang magkasama, at i-twist. Nagbibigay-daan ito para sa hindi kapani-paniwalang mabilis na mga koneksyon sa magulong kapaligiran. Ito ang pamantayan para sa mga aplikasyon ng large diameter hose (LDH) sa buong mundo, partikular para sa mga linya ng supply ng tubig sa munisipyo.
Ang disenyong ito ay lubos na umaasa sa mga magkadugtong na lug. Kapag ang hose ay naniningil ng tubig, ang napakalawak na hydrostatic pressure ay sumusubok na itulak ang mga coupling. Ang locking lugs ay nagtitiis ng napakalaking shear stress. Nahaharap din sila sa matinding rotational stress kapag gumagamit ang mga operator ng mabibigat na spanner wrenches upang sirain ang masikip na koneksyon. Ang forging ay direktang nakahanay sa istraktura ng butil sa pamamagitan ng mga lug na ito. Nagbibigay ito ng mataas na lakas ng paggugupit na kinakailangan upang mapanatiling buo ang mga lug. Ang isang cast lug sa isang koneksyon ng Storz ay nanganganib na maputol nang lubusan sa ilalim ng mataas na presyon ng tubig o mabigat na wrench torque.
Ang Ang Machino fire hose coupling ay gumagamit ng push-in, quick-connect na mekanismo. Ito ay malawakang ginagamit sa Asian maritime at municipal fire system. Itinutulak ng operator ang male shank sa female receiver hanggang sa mag-click ito. Ang isang spring-loaded na singsing ay agad na nagla-lock sa mga bahagi. Ang pagdiskonekta ay nangangailangan ng pagtulak ng isang release collar pabalik.
Ang mekanismong ito ay nangangailangan ng mga tiyak na dimensional tolerances. Ang panloob na upuan ng goma ay dapat na perpektong i-compress upang lumikha ng isang hindi tinatagusan ng tubig na selyo. Ang locking groove sa male end ay nangangailangan ng eksaktong geometry upang ligtas na makisali sa retaining ring. Tinitiyak ng post-forge machining ang mga mahigpit na tolerance na ito. Malinis na pineke ang mga makinang aluminyo nang hindi inilalantad ang mga nakatagong air pocket o mga depekto sa ibabaw. Ginagarantiyahan nito ang isang leak-proof na seal at makinis na mekanikal na pakikipag-ugnayan sa tuwing ikokonekta mo ang hose. Ang mga bahagi ng cast ay madalas na nagpapakita ng mga void sa ilalim ng ibabaw sa panahon ng machining, na maaaring makompromiso ang gasket seal.
Ang Ang John Morris coupling ay isang British standard instantaneous delivery fitting. Nagtatampok ito ng dalawang spring-loaded catches sa babaeng dulo. Ang mga nahuhuli na ito ay may machined na labi sa dulo ng lalaki. Hinihila mo ang mga mekanismo ng paglabas pabalik upang idiskonekta ang linya. Ito ay lubos na laganap sa Commonwealth fire services at offshore industrial applications.
Ang pagpili ng materyal ay direktang nakakaapekto sa kahabaan ng buhay ng magka-interlock na mekanismo ng tagsibol. Ang pabahay ay dapat makatiis ng paulit-ulit na mekanikal na pag-snap. Nahaharap din ito sa malupit na kondisyon sa kapaligiran. Ang forged aluminum ay nagbibigay ng structural density upang maiangkla ang mga mekanismo ng spring nang ligtas, na pinipigilan ang mga ito na mapunit sa paglipas ng panahon. Higit pa rito, ang mga high-grade na forged alloy ay nag-aalok ng mahusay na pagtutol sa galvanic corrosion. Ito ay mahalaga kapag tumatakbo sa basa, mabigat na asin na kapaligiran sa dagat kung saan ang mga gumagalaw na bahagi ay madaling makuha mula sa pagkakalantad ng asin.
Ang pagsuri sa mga supplier ay nangangailangan ng mahigpit na pamantayan sa pagsusuri. Hindi ka maaaring umasa sa mga visual na inspeksyon o mga brochure sa marketing lamang. Isang kwalipikado Ang tagagawa ng fire hose coupling ay dapat magkaroon ng mga aktibong ISO 9001 certifications. Dapat silang magpatakbo ng mga in-house na laboratoryo ng metalurhiko na nilagyan ng mga optical emission spectrometer. Ang mga transparent na supply chain ay sapilitan para sa mga kritikal na kagamitan sa kaligtasan. Dapat alam mo nang eksakto kung saan nagmula ang raw aluminum billet at kung paano ito pinoproseso.
Bumaha sa industriyal na merkado ang mga pekeng produkto. Ang mga walang prinsipyong supplier ay madalas na nagbebenta ng mga de-kalidad na produkto ng cast bilang 'forged.' Pinapakintab nila nang husto ang mga cast fitting upang gayahin ang makinis na surface finish ng isang huwad na bahagi. Dapat mong i-verify ang lahat ng claim sa pagmamanupaktura sa pamamagitan ng opisyal na dokumentasyon. Humingi ng mga sertipiko ng materyal bago mag-isyu ng isang purchase order. Ang isang kagalang-galang na supplier ay malugod na magbibigay ng patunay ng kanilang mga proseso sa pagmamanupaktura at pahihintulutan ang mga third-party na pag-audit ng kanilang mga pasilidad.
Pakikipagsosyo sa isang Ang OEM fire hose coupling specialist ay nagbibigay ng makabuluhang halaga. Ang mga pasilidad na pang-industriya ay bihirang gumamit ng mga off-the-shelf na solusyon. Kadalasan kailangan mong iakma ang mga karaniwang disenyo sa mga partikular na kinakailangan sa pagpapatakbo. Ang isang kasosyo sa OEM ay maaaring gumawa ng mga custom na profile ng thread, tulad ng National Standard Thread (NST) o British Standard Pipe (BSP), upang tumugma sa legacy na kagamitan. Maaari silang maglapat ng espesyal na Type III hard coat anodizing upang mapahusay ang resistensya ng kaagnasan sa mga kemikal na halaman.
Maaari ding iakma ng mga OEM ang mga istilo ng koneksyon para sa mga partikular na pag-install ng pasilidad. Maaari nilang isama ang mga grooved na koneksyon para sa mabilis na mekanikal na pag-install sa mga pump room. Maaari silang gumawa ng mga heavy-duty na flanged na koneksyon para sa mga kritikal, high-pressure na nakatigil na sistema. Dapat kang humingi ng hindi mapag-usapan na mga pagsusuri sa kontrol ng kalidad para sa lahat ng custom na bahagi. Nangangailangan ng hydrostatic pressure testing sa isang statistical sample ng bawat batch. Mag-utos ng dye penetrant inspeksyon upang suriin kung may mga bitak sa ibabaw ng mikroskopiko. Palaging mangolekta ng Mga Ulat sa Pagsusuri ng Materyal (MTRs) upang i-verify ang eksaktong komposisyon ng kemikal at katayuan ng paggamot sa init ng aluminyo haluang metal.
I-audit kaagad ang iyong kasalukuyang mga fluid transfer system upang matukoy ang anumang bahagi ng cast na gumagana sa mga high-pressure o high-impact zone.
Tukuyin ang iyong eksaktong pinakamataas na kinakailangan sa presyon sa pagtatrabaho at potensyal na pang-aabuso sa kapaligiran bago tukuyin ang mga bagong materyales sa pagsasama.
Humiling ng Mga Ulat sa Pagsusuri ng Materyal (MTR) at mga sertipikasyon ng pagsubok sa presyon ng hydrostatic mula sa lahat ng naka-shortlist na tagagawa upang i-verify ang integridad ng istruktura.
I-standardize ang iyong mga uri ng koneksyon sa buong pasilidad para matiyak ang mabilis na deployment compatibility sa panahon ng mga emergency na operasyon.
A: Ang isang forged coupling ay naghahatid ng superyor na tensile strength at ganap na inaalis ang panloob na micro-porosity. Ang siksik na istraktura ng butil na ito ay nagbibigay ng mas mataas na pagtutol sa pag-crack sa ilalim ng mga epekto ng blunt force o matinding hydrostatic pressure spike.
A: Magagamit ang mga ito nang ligtas sa mga low-pressure o pangalawang washdown application. Gayunpaman, ang forged aluminum ay nananatiling mahigpit na pamantayan ng industriya para sa mga pangunahing linya ng pag-atake dahil sa mas mataas nitong mga margin sa kaligtasan at pagiging maaasahan.
A: Ang mga forged coupling ay kadalasang nagtatampok ng mas makinis na mga finish sa ibabaw at napakatumpak na machined na mga gilid. Ang mga cast coupling ay maaaring magpakita ng maliit na surface pitting o malabong mga linya ng paghihiwalay ng amag. Dahil ang de-kalidad na casting ay maaaring gayahin ang forging, ang mga materyal na certification ay mahalaga.
A: Ang mga locking lug sa mga koneksyon ng Storz ay nagtitiis ng napakalaking shear stress mula sa parehong pressure ng tubig at mga spanner wrenches. Ang forging ay nagbibigay ng kinakailangang integridad ng istruktura upang maiwasan ang mga lug na ito na pumutok sa ilalim ng pagkarga.
A: Ang aluminyo ay nag-aalok ng pinakamahusay na praktikal na balanse. Nagbibigay ito ng pinababang timbang para sa mabilis na pag-deploy ng field at mataas na resistensya sa kaagnasan. Ang tanso ay makabuluhang mas mabigat, na nagiging sanhi ng pagkapagod ng operator, at ang hindi kinakalawang na asero ay kadalasang napakamahal.
A: Dapat kang palaging humiling ng Mga Ulat sa Pagsusuri ng Materyal (MTRs) upang i-verify ang komposisyon ng haluang metal. Bukod pa rito, humihiling ng mga resulta ng pagsubok sa hydrostatic pressure at aktibong mga dokumento sa sertipikasyon ng ISO upang matiyak ang mahigpit na mga pamantayan sa pagkontrol sa kalidad.


