


Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-09-16 Ursprung: Plats
Vid kritisk vätskeöverföring och brandbekämpningsoperationer är den svagaste länken i systemet sällan själva slangen. Det är anslutningspunkten. Kopplingsfel under högt tryck leder till katastrofala driftstopp och allvarliga säkerhetsrisker för personal på marken. Inköps- och ingenjörsteam står inför en ständig utmaning. De måste balansera strikta budgetrestriktioner med det icke förhandlingsbara kravet på mekanisk tillförlitlighet. Det primära beslutet beror ofta på tillverkningsmetoden för aluminiumbeslagen. Den här guiden ger en datadriven, head-to-head utvärdering av smidda kontra gjutna aluminiumkopplingar. Vi beskriver metallurgiska verkligheter, prestanda under stress och kriterier för att specificera rätt komponent för din driftsmiljö.
A Smidd brandslangkoppling i aluminium ger överlägsen draghållfasthet och eliminerar inre mikroporositet, vilket gör den till den obligatoriska standarden för högtrycks-, tunga och livssäkra tillämpningar.
A Brandslangkoppling i gjuten aluminium erbjuder en mycket ekonomisk lösning för miljöer med standardtryck och låg påverkan, vilket möjliggör komplexa geometrier med lägre verktygskostnader i förväg.
Aluminiumlegeringar ger en kritisk balans mellan minskad vikt och korrosionsbeständighet jämfört med tyngre mässing eller kostsamma alternativ i rostfritt stål, vilket avsevärt förbättrar fältergonomin.
Kopplingens livslängd är mycket beroende av att tillverkningsprocessen matchas med den specifika anslutningsstandard som krävs (t.ex. Storz, Machino, John Morris).
För att minska risken i försörjningskedjan krävs samarbete med en verifierad tillverkare av brandslangkopplingar som kan tillhandahålla komplett materialspårbarhet och certifieringar av hydrostatiska tester.
Gjutning innebär uppvärmning av aluminium tills det når ett helt smält tillstånd. Arbetare häller sedan denna flytande metall i en fördesignad form. Tillverkare använder vanligtvis sandgjutning, permanent formgjutning eller pressgjutning beroende på produktionsvolymen. Den flytande metallen fyller håligheten och svalnar till en nästan nätform. Denna metod möjliggör mycket intrikata inre geometrier. Den bildar lätt komplexa vattenflödeskanaler och interna låsmekanismer. Gjutning uppnår specifika ytfinish direkt från formen. Det kräver minimal sekundär bearbetning, vilket minskar produktionstiden i förväg och sänker verktygskostnaderna.
Gjutning medför dock inneboende metallurgiska sårbarheter. När smält aluminium svalnar från flytande till fast tillstånd, krymper det. Denna kylprocess fångar ofta mikroskopiska gasbubblor inuti metallen. Ingenjörer kallar denna defekt mikroporositet. Krymphåligheter kan också bildas djupt inuti komponentväggarna där metallen svalnar ojämnt. Dessa inre tomrum skapar en inkonsekvent kornstruktur. De fungerar som stresskoncentrationspunkter. Under högt hydrostatiskt tryck kan dessa svaga punkter brista utan förvarning. En gjuten beslag är lämplig för specifika, kontrollerade miljöer. Du bör ange dem för överföring av jordbruksvätskor, tyngdkraftsmatad bevattning eller kommunal lågtrycksspolning. De fungerar också bra för vanliga kommersiella standpipes där tryckspikar förblir minimala och förutsägbara.
Smide tar ett helt annat metallurgiskt tillvägagångssätt. Processen startar med en solid extruderad ämne av högkvalitativt aluminium. Tillverkare använder vanligtvis 6000-seriens legeringar, såsom 6061. De värmer ämnet till ett böjligt tillstånd, vanligtvis runt 750 grader Fahrenheit, utan att smälta det. Massiva hydrauliska pressar applicerar sedan extrem mekanisk kraft, ofta över 1 000 ton tryck. Denna kraft krossar den fasta metallen till önskad form med hjälp av precisionsstålformar. Det extrema trycket förändrar i grunden aluminiumets inre kristallina struktur.
Denna process skapar en massiv spannmålsflödesfördel. Metallens inre kornstruktur passar perfekt. Den följer kopplingens exakta kontur, inklusive låsklackar och gängade sektioner. Denna inriktning resulterar i överlägsen slaghållfasthet och maximal skjuvhållfasthet. Ännu viktigare är att det enorma trycket helt eliminerar inre tomrum. Det finns noll mikroporositet i en smidd komponent. Metallen är tät, enhetlig och mycket förutsägbar under stress. Efter smidesprocessen genomgår komponenterna en T6 värmebehandling. Detta involverar lösningsvärmebehandling och artificiell åldring för att maximera draghållfastheten. Du måste ange en smidd beslag för kritiska applikationer. De är absolut nödvändiga för brandbekämpning i höghus, industriell kemikalieöverföring och tunga marina applikationer som kräver absolut strukturell integritet.
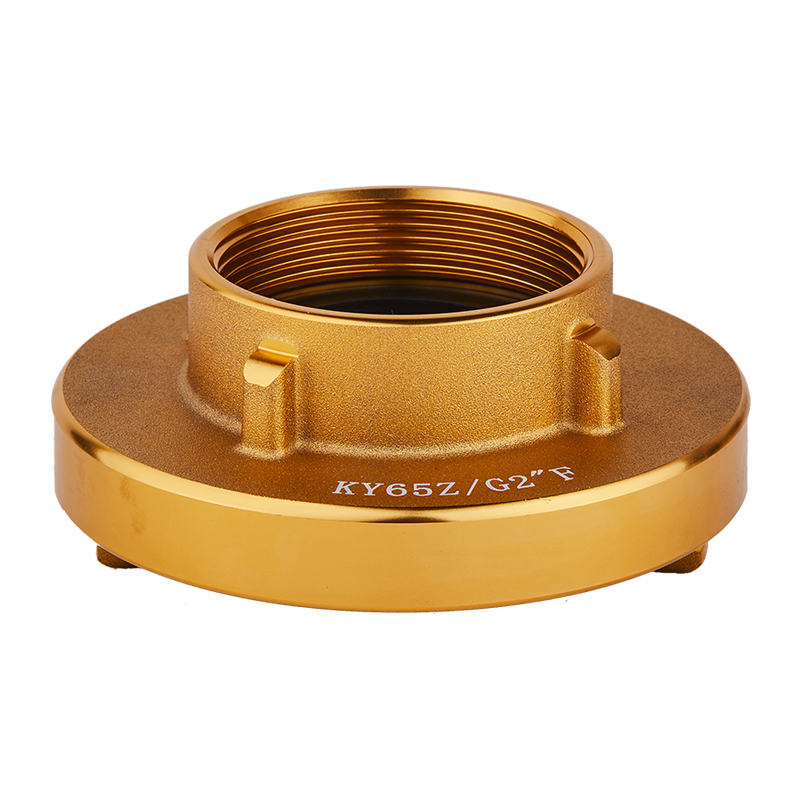
Fältoperatörer måste använda tunga slangar snabbt. Ergonomi påverkar direkt implementeringshastighet och driftseffektivitet. Aluminium är exceptionellt lätt jämfört med traditionell mässing. Mässing är en legering av koppar och zink, vilket gör den mycket korrosionsbeständig men otroligt tung. Att dra en laddad fem-tums slangledning med mässingskopplingar över asfalt är fysiskt utmattande. Minskad kopplingsvikt förbättrar praktisk fälthantering. Det minskar förarens trötthet under utökade nödåtgärder. Lättare komponenter utsätter också för mindre mekanisk belastning på slangbindningen, vilket förlänger slangmantelns livslängd.
Ingenjörer måste noga väga materialavvägningar. Rostfritt stål ger maximal absolut styrka och hållbarhet. Den är dock tung och notoriskt svår att bearbeta, vilket driver upp produktionstiden. Mässing motstår korrosion bra men tillför onödig tyngd till slangledningen. Smidd aluminium ger den optimala skärningspunkten av egenskaper. Den ger hög draghållfasthet och utmärkt korrosionsbeständighet. När det behandlas med en hårdbelagd anodiserad yta, motstår aluminium galvanisk korrosion även när det är anslutet till olika metaller på brandposter. Den upprätthåller den operativa rörlighet som krävs för snabba utplaceringsteam.
Vi måste utvärdera mätbara styrkemått för att förstå fältprestanda. Smidd 6061-T6 aluminium har en sträckgräns på cirka 40 000 psi. Vanliga gjutna legeringar, som A356, ger vanligtvis cirka 20 000 till 24 000 psi. Denna enorma skillnad dikterar hur beslaget beter sig under belastning. Den täta strukturen av smidd aluminium klarar extrema spänningar utan att töjas. Den bibehåller dimensionsstabilitet under tunga belastningar, vilket säkerställer att anslutningen förblir vattentät.
Spricktrycksmarginaler är avgörande för säkerheten. Vattenhammare orsakar massiva, momentana tryckspikar i vätskesystem. När en munstycksoperatör slår igen en ventil på en strömmande ledning, omvandlas den kinetiska energin hos det rörliga vattnet omedelbart till statiskt tryck. En stötvåg färdas tillbaka ner i slangen, vilket ökar trycket långt över 500 psi på millisekunder. Gjutna komponenter, med dold porositet, kan splittras oförutsägbart under dessa händelser. Bristen på porositet i smidd aluminium ger en högre säkerhetsfaktor. Den absorberar denna stöt utan att ge efter. Operatörer kan lita på att anslutningen håller när pumptrycket maxar.
Verkligheten i genomförandet är hård. Kopplingar utsätts för allvarliga fysiska övergrepp på fältet. Operatörer tappar dem på betonggolv. Lastbilar drar dem över grov asfalt. Tung utrustning träffar dem ibland under driftsättning. Materialet måste överleva trubbig kraftpåverkan utan att misslyckas.
Smidda och gjutna metaller reagerar olika på stötar. Smidda komponenter har hög duktilitet. När den träffas av ett tungt föremål, tenderar en smidd klack att buckla. Den deformeras något men förblir intakt. Operatören kan ofta fortfarande göra anslutningen och rinna vatten. Gjutna alternativ är i sig spröda på grund av sin kristallina struktur. Under extrem trubbig kraft är de benägna att drabbas av katastrofala sprickor. En sprucken klack betyder omedelbart fel. Slangledningen blir helt värdelös tills du byter kopplingen.
Prestandamått |
Smidd aluminium (6061-T6) |
Gjuten aluminium (A356) |
|---|---|---|
Avkastningsstyrka |
Ca. 40 000 psi |
Ca. 24 000 psi |
Intern porositetsrisk |
Noll (eliminerad av extremt tryck) |
Hög (inneboende i kylningsprocessen) |
Slagtålighet |
Hög duktilitet (bucklor eller deformeras under kraftiga slag) |
Låg duktilitet (benägen för spröd sprickbildning och splittring) |
Kornstruktur |
Justerad med komponentens geometri |
Slumpmässigt och inkonsekvent |
Idealisk applikation |
Högtryck, livssäkerhet, tung industri |
Lågtryck, jordbruk, standard kommunal |
De Storz brandslangskoppling har en kvartsvarv, könlös design. Det finns inga distinkta manliga eller kvinnliga ändar. Operatörerna riktar helt enkelt in klackarna, trycker ihop ytorna och vrider. Detta möjliggör otroligt snabba anslutningar i kaotiska miljöer. Det är standarden för slangar med stor diameter (LDH) globalt, särskilt för kommunala vattenledningar.
Denna design är starkt beroende av låsande klackar. När slangen laddas med vatten försöker ett enormt hydrostatiskt tryck trycka isär kopplingarna. Låsklackarna tål massiv skjuvpåkänning. De utsätts också för allvarliga rotationspåkänningar när operatörer använder tunga skiftnycklar för att bryta täta anslutningar. Smide riktar in kornstrukturen direkt genom dessa klackar. Detta ger den höga skjuvhållfasthet som krävs för att hålla klackarna intakta. En gjuten klack på en Storz-anslutning riskerar att klippas av helt under högt vattentryck eller kraftigt skiftnyckelmoment.
De Machino brandslangskoppling använder en push-in, snabbkopplingsmekanism. Det används ofta i asiatiska maritima och kommunala brandsystem. Operatören trycker in hanskaftet i honmottagaren tills det klickar. En fjäderbelastad ring låser ihop komponenterna omedelbart. Frånkoppling kräver att en frigöringskrage trycks bakåt.
Denna mekanism kräver exakta dimensionstoleranser. Den invändiga gummisitsen måste komprimeras perfekt för att skapa en vattentät tätning. Låsspåret på hanänden kräver exakt geometri för att greppa säkert med låsringen. Eftersmidningsbearbetning säkerställer dessa snäva toleranser. Smidda aluminiummaskiner rent utan att exponera dolda luftfickor eller ytdefekter. Detta garanterar en läckagesäker tätning och smidigt mekaniskt ingrepp varje gång du ansluter slangen. Gjutna komponenter avslöjar ofta hålrum under ytan under bearbetning, vilket kan äventyra packningens tätning.
De John Morris-kopplingen är en brittisk standard för momentan leverans. Den har två fjäderbelastade spärrar på honänden. Dessa spärrar griper in i en bearbetad läpp på hanänden. Du drar tillbaka frigöringsmekanismerna för att koppla bort ledningen. Det är mycket utbrett inom Commonwealths brandförsvar och offshore-industritillämpningar.
Materialvalet påverkar direkt livslängden på denna låsande fjädermekanism. Huset måste tåla upprepad mekanisk snäppning. Den möter också svåra miljöförhållanden. Smidd aluminium ger den strukturella tätheten för att förankra fjädermekanismerna säkert, vilket förhindrar att de går sönder med tiden. Dessutom erbjuder högkvalitativa smidda legeringar utmärkt motståndskraft mot galvanisk korrosion. Detta är viktigt när man arbetar i våta, salttunga marina miljöer där rörliga delar lätt kan gripa sig av saltexponering.
Granskning av leverantörer kräver strikta utvärderingskriterier. Du kan inte förlita dig enbart på visuella inspektioner eller marknadsföringsbroschyrer. En kvalificerad tillverkaren av brandslangskopplingar måste ha aktiva ISO 9001-certifieringar. De bör driva interna metallurgiska laboratorier utrustade med optiska emissionsspektrometrar. Transparenta leveranskedjor är obligatoriska för kritisk säkerhetsutrustning. Du måste veta exakt var den råa aluminiumämnet kommer från och hur den bearbetades.
Förfalskade produkter översvämmar den industriella marknaden. Skrupelfria leverantörer marknadsför ofta högkvalitativa gjutna produkter som 'smidda.' De polerar gjutna beslag kraftigt för att efterlikna den släta ytfinishen hos en smidd komponent. Du måste verifiera alla tillverkningsanspråk genom officiell dokumentation. Kräv materialcertifikat innan du utfärdar en inköpsorder. En ansedd leverantör ger gärna bevis på sina tillverkningsprocesser och tillåter tredjepartsrevisioner av sina anläggningar.
Samarbeta med en OEM brandslangskopplingsspecialist ger betydande värde. Industrianläggningar använder sällan standardlösningar. Du behöver ofta anpassa standardkonstruktioner till specifika driftskrav. En OEM-partner kan bearbeta anpassade gängprofiler, såsom National Standard Thread (NST) eller British Standard Pipe (BSP), för att matcha äldre utrustning. De kan applicera specialiserad typ III hård beläggningsanodisering för att förbättra korrosionsbeständigheten i kemiska anläggningar.
OEM-tillverkare kan också anpassa anslutningsstilar för specifika anläggningsinstallationer. De kan integrera räfflade anslutningar för snabb mekanisk installation i pumprum. De kan tillverka kraftiga flänsanslutningar för kritiska stationära högtryckssystem. Du måste kräva icke förhandlingsbara kvalitetskontrolltester för alla anpassade delar. Kräv hydrostatisk trycktestning på ett statistiskt prov av varje batch. Beordra färgpenetrantinspektion för att kontrollera om det finns mikroskopiska ytsprickor. Samla alltid in materialtestrapporter (MTR) för att verifiera den exakta kemiska sammansättningen och värmebehandlingsstatusen för aluminiumlegeringen.
Granska dina nuvarande vätskeöverföringssystem omedelbart för att identifiera eventuella gjutna komponenter som arbetar i högtrycks- eller högpåverkanszoner.
Definiera dina exakta maximala arbetstryckskrav och miljömissbrukspotential innan du anger nya kopplingsmaterial.
Begär materialtestrapporter (MTR) och certifieringar av hydrostatiska trycktest från alla tillverkare för att verifiera strukturell integritet.
Standardisera dina anslutningstyper över hela anläggningen för att säkerställa snabb implementeringskompatibilitet under nödoperationer.
S: En smidd koppling ger överlägsen draghållfasthet och eliminerar helt intern mikroporositet. Denna täta kornstruktur ger mycket högre motståndskraft mot sprickbildning vid stötar med trubbiga krafter eller kraftiga hydrostatiska tryckspikar.
S: De kan användas säkert i lågtrycks- eller sekundära tvättapplikationer. Smidd aluminium är dock fortfarande den strikta industristandarden för primära attacklinjer på grund av dess betydligt högre säkerhetsmarginaler och tillförlitlighet.
S: Smidda kopplingar har vanligtvis slätare ytfinish och mycket exakta bearbetade kanter. Gjutna kopplingar kan visa mindre ytgropar eller svaga formskiljningslinjer. Eftersom högkvalitativ gjutning kan efterlikna smide, är materialcertifieringar väsentliga.
S: Låsklackarna på Storz-anslutningarna tål enorma skjuvpåkänningar från både vattentrycks- och skiftnycklar. Smide ger den nödvändiga strukturella integriteten för att förhindra att dessa klackar går av under belastning.
S: Aluminium erbjuder den bästa praktiska balansen. Det ger minskad vikt för snabb fältplacering och hög korrosionsbeständighet. Mässing är betydligt tyngre, vilket orsakar utmattning för operatören, och rostfritt stål är ofta kostsamt.
S: Du bör alltid begära materialtestrapporter (MTR) för att verifiera legeringens sammansättning. Kräv dessutom hydrostatiska trycktestresultat och aktiva ISO-certifieringsdokument för att säkerställa strikta kvalitetskontrollstandarder.


