


Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-09-16 Походження: Сайт
У критичних операціях з перекачування рідини та пожежогасіння найслабшою ланкою в системі рідко є сам шланг. Це точка з’єднання. Відмови з’єднань під високим тиском призводять до катастрофічного простою та серйозної загрози безпеці персоналу на землі. Групи закупівель та інженерів постійно стикаються з проблемами. Вони повинні врівноважувати суворі бюджетні обмеження з непідлягаючою обговоренню вимогою щодо механічної надійності. Першочергове рішення часто зводиться до способу виробництва алюмінієвих фітингів. Цей посібник містить керовану даними точну оцінку кованих і литих алюмінієвих муфт. Ми детально описуємо металургійні реалії, продуктивність під навантаженням і критерії визначення правильного компонента для вашого робочого середовища.
А Кована алюмінієва муфта для пожежного шланга забезпечує чудову міцність на розрив і усуває внутрішню мікропористість, що робить її обов’язковим стандартом для застосувань під високим тиском, важких умов експлуатації та безпеки життя.
А литий алюмінієвий з’єднувальний пристрій для пожежних шлангів пропонує дуже економічне рішення для середовищ зі стандартним тиском і низьким рівнем впливу, що забезпечує складну геометрію з меншими початковими витратами на інструменти.
Алюмінієві сплави забезпечують критичний баланс зменшеної ваги та стійкості до корозії порівняно з важчою латунню або недорогими альтернативами з нержавіючої сталі, що значно покращує ергономіку в полі.
Довговічність з’єднання значною мірою залежить від узгодження виробничого процесу з конкретним необхідним стандартом з’єднання (наприклад, Storz, Machino, John Morris).
Зменшення ризиків у ланцюзі постачання вимагає партнерства з перевіреною компанією Виробник з’єднувальних пристроїв для пожежних шлангів, здатний забезпечити повну відстежуваність матеріалів і сертифікати гідростатичних випробувань.
Лиття передбачає нагрівання алюмінію, поки він не досягне повністю розплавленого стану. Потім працівники заливають цей рідкий метал у заздалегідь розроблену форму. Виробники зазвичай використовують лиття в пісок, лиття в незмінні форми або лиття під тиском залежно від обсягу виробництва. Рідкий метал заповнює порожнину й охолоджується до майже чистої форми. Цей метод дозволяє отримати дуже складну внутрішню геометрію. Він легко формує складні водні канали і внутрішні запірні механізми. Лиття забезпечує специфічну обробку поверхні безпосередньо з форми. Це вимагає мінімальної вторинної механічної обробки, що скорочує час попереднього виробництва та знижує витрати на інструменти.
Однак лиття має властиві металургійні вразливості. Коли розплавлений алюміній охолоджується з рідкого стану в твердий, він стискається. Цей процес охолодження часто затримує мікроскопічні бульбашки газу всередині металу. Інженери називають цей дефект мікропористістю. Усадочні порожнини також можуть утворюватися глибоко в стінках компонентів, де метал охолоджується нерівномірно. Ці внутрішні порожнечі створюють непостійну зернисту структуру. Вони діють як точки концентрації напруги. Під високим гідростатичним тиском ці слабкі місця можуть розірватися без попередження. Литий фітинг підходить для конкретних контрольованих середовищ. Ви повинні вказати їх для транспортування сільськогосподарської рідини, гравітаційного зрошення або муніципального промивання під низьким тиском. Вони також добре працюють для стандартних комерційних стояків, де стрибки тиску залишаються мінімальними та передбачуваними.
Кування використовує зовсім інший металургійний підхід. Процес починається з суцільної екструдованої заготовки з високоякісного алюмінію. Виробники зазвичай використовують сплави серії 6000, такі як 6061. Вони нагрівають заготовку до гнучкого стану, як правило, близько 750 градусів за Фаренгейтом, не плавлячи її. Масивні гідравлічні преси тоді застосовують надзвичайну механічну силу, яка часто перевищує тиск у 1000 тонн. Ця сила подрібнює твердий метал у потрібну форму за допомогою точних сталевих штампів. Екстремальний тиск принципово змінює внутрішню кристалічну структуру алюмінію.
Цей процес створює потужну перевагу потоку зерна. Внутрішня зерниста структура металу ідеально вирівнюється. Він точно відповідає контуру муфти, включаючи фіксуючі виступи та різьбові частини. Таке вирівнювання забезпечує чудову стійкість до ударів і максимальну міцність на зсув. Що ще важливіше, величезний тиск повністю усуває внутрішні порожнечі. У кованих компонентах нульова мікропористість. Метал щільний, однорідний і добре передбачуваний під напругою. Після процесу кування компоненти проходять термообробку Т6. Це передбачає термічну обробку розчину та штучне старіння для максимізації міцності на розрив. Ви повинні вказати ковані фітинги для критичних застосувань. Вони суворо необхідні для пожежогасіння висотних приміщень, промислового транспортування хімікатів і важких морських застосувань, які вимагають абсолютної цілісності конструкції.
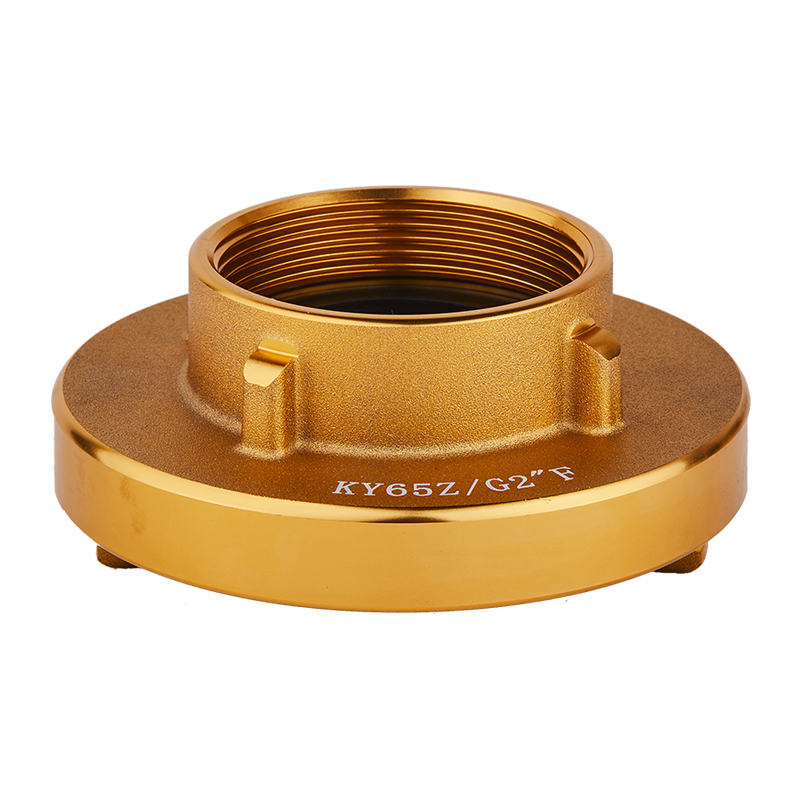
Польові оператори повинні швидко розгортати важкі шланги. Ергономіка безпосередньо впливає на швидкість розгортання та ефективність роботи. Алюміній надзвичайно легкий порівняно з традиційною латунню. Латунь — це сплав міді та цинку, що робить її високостійкою до корозії, але неймовірно важкою. Перетягувати заряджений п’ятидюймовий шланг із латунними фітингами по асфальту фізично виснажує. Зменшена вага муфти покращує практичне керування в полі. Це зменшує втому оператора під час тривалого реагування на надзвичайні ситуації. Більш легкі компоненти також зменшують механічне навантаження на кріплення шланга, подовжуючи термін служби оболонки шланга.
Інженери повинні ретельно зважувати матеріальні компроміси. Нержавіюча сталь забезпечує максимальну абсолютну міцність і довговічність. Однак він важкий і, як відомо, його важко обробляти, що збільшує час виробництва. Латунь добре протистоїть корозії, але додає непотрібну вагу шлангу. Кований алюміній забезпечує оптимальний перетин властивостей. Він забезпечує високу міцність на розрив і чудову стійкість до корозії. При обробці з твердим анодованим покриттям алюміній протистоїть гальванічній корозії навіть при з’єднанні з різнорідними металами на пожежних гідрантах. Він підтримує оперативну мобільність, необхідну для груп швидкого розгортання.
Ми повинні оцінити вимірні показники міцності, щоб зрозуміти продуктивність у полі. Кований алюміній 6061-T6 має межу текучості приблизно 40 000 фунтів на квадратний дюйм. Звичайні литі сплави, як-от A356, зазвичай мають тиск від 20 000 до 24 000 psi. Ця величезна різниця визначає, як фітинг поводиться під навантаженням. Щільна структура кованого алюмінію витримує надзвичайну напругу, не розтягуючись. Він зберігає стабільність розмірів при великих навантаженнях, забезпечуючи водонепроникність з’єднання.
Запаси тиску розриву є критичними для безпеки. Гідроудари спричиняють значні миттєві стрибки тиску в рідинних системах. Коли оператор форсунки закриває клапан на лінії течії, кінетична енергія рухомої води миттєво перетворюється на статичний тиск. Ударна хвиля повертається вниз по шлангу, підвищуючи тиск значно вище 500 psi за мілісекунди. Литі компоненти з прихованою пористістю можуть непередбачувано розбитися під час цих подій. Відсутність пористості у кованого алюмінію забезпечує більш високий коефіцієнт міцності. Він поглинає цей удар, не поступаючись. Оператори можуть бути впевнені, що з’єднання тримається, коли тиск насоса досягне максимального значення.
Реалії впровадження суворі. Муфти зазнають жорстокого фізичного насильства в польових умовах. Оператори скидають їх на бетонну підлогу. Вантажівки тягнуть їх по нерівному асфальту. Під час розгортання на них час від часу потрапляє важка техніка. Матеріал повинен витримувати удари тупим ударом без руйнування.
Ковані і литі метали по-різному реагують на удар. Ковані елементи мають високу пластичність. Під час удару важким предметом кована наконечник має тенденцію робити вм’ятини. Він трохи деформується, але залишається цілим. Оператор часто все ще може зробити підключення та подавати воду. Литі альтернативи за своєю природою є крихкими через свою кристалічну структуру. Під дією надзвичайної тупої сили вони схильні до катастрофічного розтріскування. Тріснуте вушко означає негайну поломку. Шланг стає абсолютно марним, доки ви не заміните муфту.
Метрика ефективності |
Кований алюміній (6061-T6) |
Литий алюміній (A356) |
|---|---|---|
Межа текучості |
прибл. 40 000 psi |
прибл. 24 000 psi |
Ризик внутрішньої пористості |
Нуль (усувається екстремальним тиском) |
Високий (властивий процесу охолодження) |
Ударостійкість |
Висока пластичність (вм'ятини або деформації під сильними ударами) |
Низька пластичність (схильність до крихких тріщин і осколків) |
Структура зерна |
Вирівняно з геометрією компонента |
Випадкові та непослідовні |
Ідеальне застосування |
Високий тиск, безпека життя, важка промисловість |
Низького тиску, сільськогосподарський, стандартний комунальний |
The З’єднувальна муфта для пожежного шланга Storz має чвертьобертовий безстатевий дизайн. Немає чітких чоловічих і жіночих кінців. Оператори просто вирівнюють наконечники, зсувають сторони разом і повертають. Це забезпечує неймовірно швидке підключення в хаотичному середовищі. Це стандарт для шлангів великого діаметру (LDH) у всьому світі, особливо для муніципальних ліній водопостачання.
Ця конструкція значною мірою покладається на з’єднані вушка. Коли шланг наповнюється водою, величезний гідростатичний тиск намагається розштовхнути муфти. Фіксуючі виступи витримують значні навантаження на зсув. Вони також стикаються з серйозними обертальними навантаженнями, коли оператори використовують важкі гайкові ключі, щоб розірвати тугі з’єднання. Кування вирівнює зернисту структуру безпосередньо через ці виступи. Це забезпечує високу міцність на зсув, необхідну для збереження вушок цілими. Лита наконечник на з’єднанні Storz ризикує повністю відірватися під сильним тиском води або сильним крутним моментом гайкового ключа.
The У з’єднанні пожежного шланга Machino використовується вставний механізм швидкого з’єднання. Він широко використовується в азіатських морських і муніципальних пожежних системах. Оператор штовхає хвостовик всередину ствольної коробки до клацання. Пружинне кільце миттєво з’єднує компоненти разом. Щоб від’єднати, потрібно штовхнути фіксатор назад.
Цей механізм вимагає точних допусків на розміри. Внутрішнє гумове сидіння має ідеально стискатися, щоб створити водонепроникне ущільнення. Для надійного зачеплення зі стопорним кільцем фіксуюча канавка на зовнішньому кінці вимагає точної геометрії. Механічна обробка після кузні забезпечує ці жорсткі допуски. Машини з кованого алюмінію чисті, не відкриваючи прихованих повітряних кишень або дефектів поверхні. Це гарантує герметичне ущільнення та плавне механічне зачеплення кожного разу, коли ви підключаєте шланг. Литі компоненти часто виявляють підповерхневі порожнечі під час обробки, що може порушити ущільнення прокладки.
The Муфта John Morris — це британський стандарт миттєвої доставки. Він має два пружинні фіксатори на внутрішньому кінці. Ці фіксатори зачіпають оброблену губу на вхідному кінці. Ви відтягуєте механізми розблокування назад, щоб від’єднати лінію. Він дуже поширений у пожежних службах Співдружності та морських промислових застосуваннях.
Вибір матеріалу безпосередньо впливає на довговічність цього блокуючого пружинного механізму. Корпус повинен витримувати багаторазове механічне замикання. Він також стикається з суворими екологічними умовами. Кований алюміній забезпечує структурну щільність для надійного кріплення пружинних механізмів, запобігаючи їх розриву з часом. Крім того, високоякісні ковані сплави забезпечують чудову стійкість до гальванічної корозії. Це життєво важливо під час роботи у вологому морському середовищі з високим вмістом солі, де рухомі частини можуть легко заклинити під впливом солі.
Перевірка постачальників вимагає суворих критеріїв оцінки. Ви не можете покладатися лише на візуальні перевірки чи маркетингові брошури. Кваліфікований Виробник з’єднувальних пристроїв для пожежних рукавів повинен мати діючі сертифікати ISO 9001. Вони повинні мати власні металургійні лабораторії, оснащені оптичними емісійними спектрометрами. Прозорі ланцюжки поставок є обов’язковими для критичного обладнання безпеки. Ви повинні точно знати, звідки походить необроблена алюмінієва заготовка і як вона була оброблена.
Контрафактна продукція заполонила промисловий ринок. Недобросовісні постачальники часто продають високоякісні литі вироби як «ковані». Вони ретельно полірують литі фітинги, щоб імітувати гладку поверхню кованого компонента. Ви повинні підтвердити всі твердження щодо виробництва за допомогою офіційної документації. Вимагайте сертифікати матеріалів перед оформленням замовлення на закупівлю. Постачальник, який має повагу, із задоволенням надасть докази своїх виробничих процесів і дозволить третім сторонам провести аудит своїх потужностей.
Партнерство з an Спеціаліст зі з’єднання пожежних шлангів OEM забезпечує значну цінність. На промислових підприємствах рідко використовуються готові рішення. Часто потрібно адаптувати стандартні конструкції до конкретних експлуатаційних вимог. OEM-партнер може обробляти індивідуальні профілі різьби, такі як різьба національного стандарту (NST) або труба британського стандарту (BSP), відповідно до застарілого обладнання. Вони можуть наносити спеціальне анодування твердого покриття типу III для підвищення стійкості до корозії на хімічних підприємствах.
Виробники комплектного обладнання також можуть адаптувати стилі підключення до конкретних установок. Вони можуть інтегрувати рифлені з’єднання для швидкого механічного встановлення в насосних приміщеннях. Вони можуть виготовляти надміцні фланцеві з’єднання для критичних стаціонарних систем високого тиску. Ви повинні вимагати перевірки якості, що не підлягає обговоренню, для всіх нестандартних деталей. Вимагати випробування гідростатичним тиском на статистичній вибірці кожної партії. Виконайте перевірку методом проникнення барвника, щоб перевірити наявність мікроскопічних поверхневих тріщин. Завжди збирайте звіти про випробування матеріалів (MTR), щоб перевірити точний хімічний склад і статус термообробки алюмінієвого сплаву.
Негайно перевірте свої поточні системи транспортування рідини, щоб виявити будь-які литі компоненти, що працюють у зонах високого тиску або сильних ударів.
Визначте ваші точні вимоги до максимального робочого тиску та потенціал шкідливого впливу на навколишнє середовище, перш ніж визначати нові матеріали муфти.
Запитуйте звіти про випробування матеріалів (MTR) і сертифікати випробувань гідростатичним тиском від усіх виробників, які ввійшли до короткого списку, щоб перевірити цілісність конструкції.
Стандартизуйте типи з’єднань у всьому об’єкті, щоб забезпечити сумісність швидкого розгортання під час екстрених операцій.
A: Кована муфта забезпечує чудову міцність на розрив і повністю усуває внутрішню мікропористість. Ця щільна зерниста структура забезпечує набагато вищу стійкість до розтріскування під впливом тупих ударів або сильних стрибків гідростатичного тиску.
A: Їх можна безпечно використовувати в системах низького тиску або вторинної промивки. Однак кований алюміній залишається суворим галузевим стандартом для первинних ліній атаки завдяки значно вищим запасам безпеки та надійності.
A: Ковані муфти зазвичай мають більш гладку поверхню та високоточно оброблені краї. На литих муфтах можуть бути незначні ямки на поверхні або слабкі лінії розриву форми. Оскільки високоякісне лиття може імітувати кування, сертифікація матеріалів є важливою.
A: Фіксуючі виступи на з’єднаннях Storz витримують величезне навантаження на зсув як від тиску води, так і від гайкових ключів. Кування забезпечує необхідну структурну цілісність, щоб запобігти розриву цих вушок під навантаженням.
A: Алюміній пропонує найкращий практичний баланс. Він забезпечує меншу вагу для швидкого розгортання в полі та високу стійкість до корозії. Латунь значно важча, що спричиняє втому оператора, а нержавіюча сталь часто недорога.
A: Ви завжди повинні вимагати звіти про випробування матеріалів (MTR), щоб перевірити склад сплаву. Крім того, вимагайте результати випробувань гідростатичним тиском і діючі документи сертифікації ISO, щоб забезпечити суворі стандарти контролю якості.


